

Lagers smeren: het juiste vet, de vulhoeveelheid en de juiste methode kiezen
Een productielijn valt uit en op het onderhoudsticket staat zoals altijd: lagergeluid, vet toevoegen. Een paar pompen van het pistool stillen het gejank een week lang, en een maand later wordt hetzelfde lager toch vervangen. In de meeste gevallen was het vet nooit het probleem. Niemand bevestigde of het lager überhaupt vers vet kon accepteren, hoeveel het daadwerkelijk nodig had, of dat het oude vet ergens heen kon.
De korte versie komt eerst. Een lager met rubberen contactafdichtingen aan beide zijden, het type 2RS, is levenslang gesmeerd en als er vet in wordt geperst, worden de afdichtingen alleen maar vervormd of weggeblazen. Een open lager, of een afgeschermd type gemonteerd in een behuizing met een smeernippel, kan en moet opnieuw worden gesmeerd, en om dit goed te doen, komt het neer op drie dingen: het vet afstemmen op de toepassing, het vulvolume regelen en het gebruikte vet een ontsnappingsroute geven voordat je begint met pompen. In de onderstaande secties worden deze beslissingen behandeld in de volgorde waarin u ze tijdens uw werk tegenkomt.
Controleer het lagertype voordat u naar het vetpistool grijpt
Verzegeld, afgeschermd en open diepgroefkogellagers kunnen er bijna identiek uitzien op de plank, maar toch hebben ze totaal ander onderhoud nodig. Dit is de stap waarbij de meeste smeerfouten worden gemaakt, dus het is de moeite waard om het rustiger aan te doen.
- 2RS, rubberen afdichtingen aan beide zijden. De fabriek vult grofweg 30 tot 50 procent van de interne vrije ruimte met vet, en de contactafdichtingen houden het binnen en houden water en stof buiten. Deze lagers zijn onderhoudsvrij ontworpen. Een vetspuit tegen een 2RS-lager verlengt de levensduur niet; het drukt de afdichtingslippen uit hun groeven, sleept verontreinigingen de holte in en doodt vaak het lager binnen enkele weken.
- ZZ, metalen schilden aan beide zijden. Schilden laten een kleine loopopening naar de binnenring achter, waardoor ze niet luchtdicht zijn. De meeste ZZ-lagers zijn ook in de fabriek gesmeerd en behandeld als levenslang gesmeerd, hoewel langzame, zwaarbelaste eenheden soms via de behuizing kunnen worden bijgevuld als het ontwerp dit toelaat.
- Open lagers. Omdat ze helemaal geen afdichtingen of schilden hebben, zijn deze volledig afhankelijk van de omringende behuizing, een oliebad of een vetreservoir, en ze zijn van het type dat echt een smeerroutine nodig heeft.
Als u het type niet kunt onderscheiden aan de hand van het onderdeelnummer, kijk dan naar het lagervlak: zwarte rubberen ringen betekenen 2RS, kale stalen schijven die naar achteren zijn geplaatst ten opzichte van de boring betekenen ZZ, en zichtbare kogels betekenen open. Standaardseries zoals de 6200-lijn worden in alle drie de versies aangeboden. Daarom hebben veel fabrieken één boring in verschillende configuraties op voorraad in plaats van te improviseren met een vetspuit.
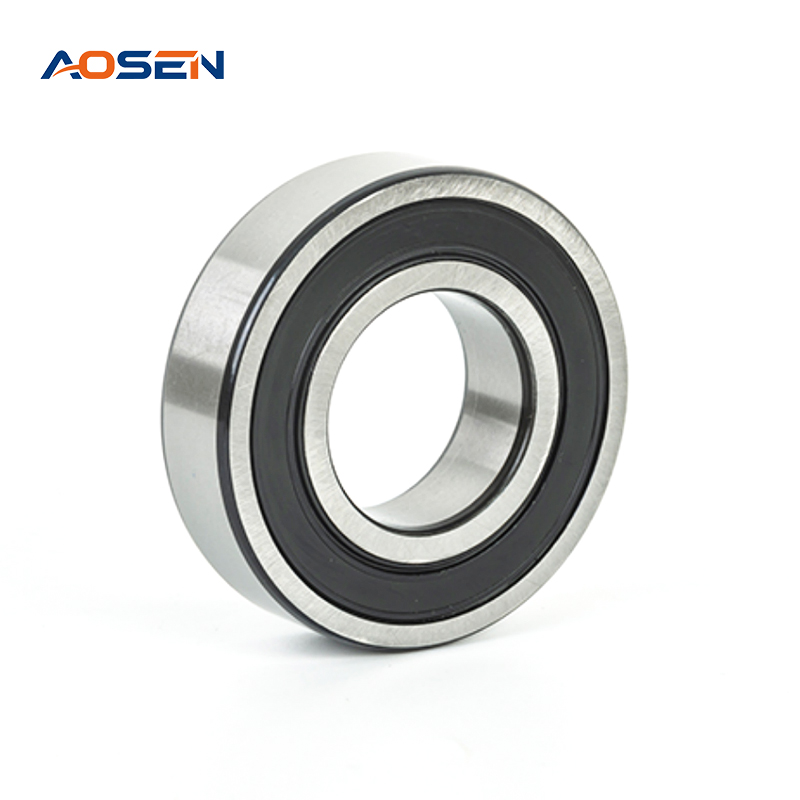 6200-serie diepgroefkogellagers in afgedichte en open versies Gemaakt van warmtebehandeld GCr15-lagerstaal voor hardheid, slijtvastheid en vermoeiingssterkte. Omdat de 6200-lijn verkrijgbaar is in 2RS-, ZZ- en open versies, past deze serie bij de onderhoudsstrategieën die zijn besproken voor standaard industriële lagers. Bekijk Product →
Kies een vet dat past bij de toepassing, niet bij het schap
Vet bestaat voor grofweg 80 tot 90 procent uit basisolie, vastgehouden in een zeep of een complex verdikkingsmiddel, plus additieven. Wat er in het lager toe doet, is de viscositeit van de basisolie bij bedrijfstemperatuur, de chemie van het verdikkingsmiddel en de consistentiegraad. De meeste industriële kogellagers werken goed op NLGI klasse 2 lithium- of lithiumcomplexvet, en de uitzonderingen zijn precies waar voortijdige storingen beginnen.
| Bedrijfstoestand | Veteigenschap controleren | Praktisch uitgangspunt |
|---|---|---|
| Hoge omgevings- of bedrijfswarmte | Druppelpunt en viscositeit van de basisolie | Lithiumcomplexvet scoort ruim boven de piektemperatuur van de behuizing |
| Hoge snelheden | Consistentie en weerstand tegen karnen | Zachtere NLGI 1 of een hogesnelheidsformulering, met vulling tot aan de lage kant |
| Vocht, spatten, blootstelling aan de buitenlucht | Waterbestendigheid van het verdikkingsmiddel | Waterbestendig lithiumcomplex; vermijd natriumzeepvetten, die emulgeren |
| Schokken of zware lasten | Extreme druk (EP) additieven | EP-lithiumcomplex voor impact-aangrenzende service |
| Mogelijk voedselcontact | Formulering van voedingskwaliteit | Vet geregistreerd voor incidenteel voedselcontact, klasse H1 |
Eén regel verdient herhaling bij elke ploegendienst: meng nooit vetten die zijn opgebouwd uit onverenigbare verdikkingsmiddelen. Door bijvoorbeeld een polyureavet te mengen met een conventioneel lithiumproduct kan het mengsel zachter worden totdat er olie uitloopt en uit het lager loopt. Wanneer u van vettype wisselt, dient u de oude vulling grondig te verwijderen of eerst de holte schoon te maken.
Verpak een open lager met de hand vóór installatie
Handmatig inpakken is van toepassing op open lagers die opnieuw worden gebouwd of opnieuw worden opgebouwd, zoals een revisie van een ventilator, pomp of elektromotor.
- Was het lager in een schoon, geschikt oplosmiddel om het opslagconserveringsmiddel te verwijderen en laat het vervolgens volledig drogen. Draai het nooit droog met perslucht; de ballen zwiepen ongecontroleerd rond en kunnen de loopbanen beschadigen.
- Inspecteer terwijl het schoon is. Roest, verkleuring of enige ruwheid wanneer u de buitenring met de hand draait, betekent dat het lager moet worden vervangen en niet opnieuw moet worden ingevet.
- Plaats een klompje vet in uw handpalm en duw het in de zijkant van het lager, werk het tussen de kogels en rond de kooi totdat het vet aan de andere kant zichtbaar is. Elke bal en loopbaan moet bedekt zijn.
- Vul de rest van de interne holte slechts gedeeltelijk. Streef naar 30 tot 50 procent van de vrije ruimte, en neig naar 30 procent voor hogere snelheden, omdat overtollig vet in hitte verandert.
- Draai de buitenring met de hand. Het moet soepel draaien, met een dunne, gelijkmatige film en zonder harde vetslakken die door het walspad slepen.
Smeer een gemonteerd lager opnieuw zonder het te veel onder druk te zetten
Voor lagers die al in kussenblokken, motoreindschilden of behuizingseenheden lopen, gaat het minder om het inpakken en meer om het netjes verplaatsen van oud vet.
- Veeg de smeernippel schoon voordat het pistool aangaat. Vuil rechtstreeks door de fitting pompen is een van de meest voorkomende, zelf veroorzaakte storingen in onderhoudswerkplaatsen.
- Open een pad naar buiten. Verwijder de ontlastplug of aftapplug aan het uiteinde van de behuizing, zodat het gebruikte vet kan ontsnappen. Als uitgehard oud vet de holte blokkeert, stopt vers vet eenvoudigweg vlak bij de loopbaan, ongeacht hoeveel u pompt.
- Pomp langzaam terwijl de as draait, draaiend of met de hand gedraaid. Langzame bewegingen verdelen het vet; snelle exemplaren kunnen voldoende druk uitoefenen om de afdichtingslippen naar binnen te duwen of ze volledig los te maken.
- Stop zodra er vers vet bij de ontlastingsopening verschijnt. Dat signaal betekent dat de spouw vernieuwd is, niet dat er ruimte is voor meer.
- Laat het lager een paar minuten draaien en ontluchten met de afvoer open, veeg het uitgestoten vet weg, plaats de plug terug en controleer de behuizingstemperatuur opnieuw na het eerste bedrijfsuur.
Hoeveel vet en hoe vaak
Twee cijfers houden een nasmeerprogramma eerlijk. De eerste is de hoeveelheid: een veelgebruikte vuistregel vermenigvuldigt de buitendiameter van het lager met de breedte en met 0,114, wat het aanvullingsbedrag in grammen oplevert voor een standaard kogellager. De tweede is het interval, en geen enkele vaste kalender kan dat op zichzelf goed aan.
De levensduur van het vet neemt snel af met de temperatuur; Als praktische regel geldt dat de levensduur ongeveer halveert voor elke 15 graden Celsius boven ongeveer 70 graden bij het lager. Stof, afspoelen door vocht, hevige trillingen en lange perioden van inactiviteit verkorten de intervallen nog verder. Dat is de reden dat fabrieken met de beste lagerprestaties grotendeels zijn overgestapt op toestandsafhankelijke hersmering: ze registreren de temperatuur van de behuizing, voelen en luisteren naar textuurveranderingen, nemen monsters van het verwijderde vet en smeren op basis van bewijs in plaats van op gewoonte.
Fouten die het smeren tot een mislukking maken
- Oversmeren. Een dicht opeengepakte holte zorgt ervoor dat de rollende elementen door het vet heen draaien, de temperatuur stijgt en het smeermiddel oxideert of dunner wordt totdat het lekt. Meer lagerstoringen zijn te wijten aan te veel vet dan aan te weinig.
- Smeren van afgedichte lagers. Een pistool tegen een 2RS-lager beschadigt alleen de afdichtingen die het in de eerste plaats beschermden.
- Mengen van onverenigbare verdikkingsmiddelen. Het gemengde vet kan zachter worden, olie laten ontsnappen of uitharden, en de storing treedt weken later op, ver van de fitting waar het begon.
- Vuile applicatie. Veeg fittingen, pistoolkoppelingen en open behuizingen vóór elke klus; een doek kost niets vergeleken met een lager.
- Pompen tegen een gesloten behuizing. Zonder open ontlasting of aftappunt gaat de druk in de afdichtingen in plaats van in de spouw.
Wanneer een afgedicht roestvrij lager elk smeerschema verslaat
In sommige omgevingen wordt elke smeernippel een probleem. Waslijnen, scheepsdekken, galvaniseertanks en waterzuiveringsinstallaties in de open lucht zorgen ervoor dat water en chemicaliën de opening aantasten waardoor u smeert, en het vet zelf kan emulgeren of wegspoelen. In deze omstandigheden is het betere technische antwoord een afgedicht roestvrijstalen lager dat voor de levensduur is voorgesmeerd: geen smeerrondes, geen ontluchtingspunten en corrosiebestendigheid waar koolstofstaal binnen enkele maanden putjes zou vormen.
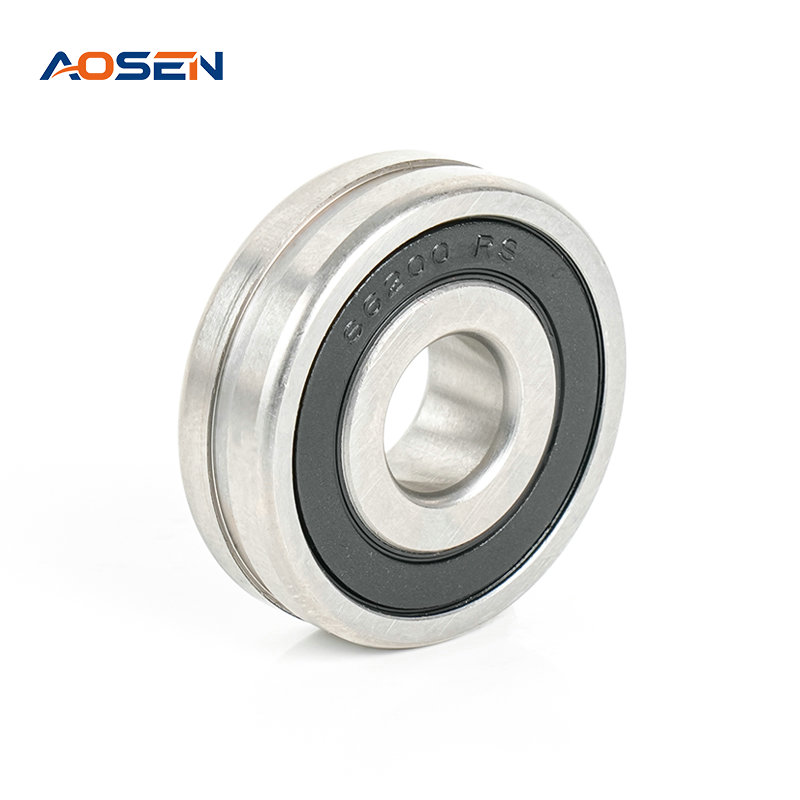 SS 6200 ZZ/2RS roestvrijstalen diepgroefkogellagers Voorgesmeerde AISI 420 roestvrijstalen lagers in de gebruikelijke maat 10x30x9mm, afgedicht tegen water en chemicaliën. Ze zijn geschikt voor washdown-, maritieme en buitentoepassingen waarbij smeernippels risicopunten worden en nasmering onpraktisch is. Bekijk Product →
Voedsel- en drankverwerkingslijnen zijn het klassieke geval, waarbij bijtende schoonmaakmiddelen voldoen aan de hygiëneregels en een gemiste smeerronde een besmettingsgebeurtenis kan worden in plaats van slechts een onderhoudsbeurt. Dezelfde logica geldt voor pompen en roerwerken in chemische fabrieken en de scheepsbouw, waar afgedichte roestvrijstalen lagers een hele terugkerende taak uit het onderhoudsplan schrappen.
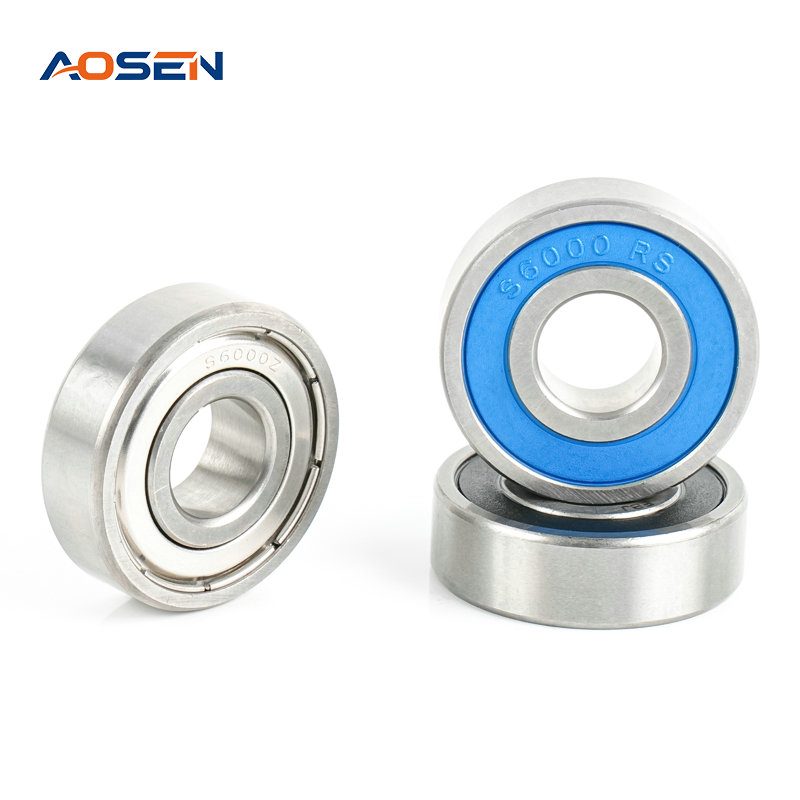 SS 6000 ZZ/2RS roestvrijstalen diepgroefkogellagers Verkrijgbaar in AISI 420 en 440C roestvrij staal voor vochtige, licht corrosieve en hygiënische omgevingen zoals voedsel-, medische en maritieme uitrusting. Een standaardkeuze bij het standaardiseren van installaties op afgedichte, onderhoudsvrije lagers. Bekijk Product →
Als u standaardiseert op afgedichte lagers, loont het om te kopen bij een fabrikant die zowel standaard als roestvrijstalen diepgroefkogellagers produceert voor de 6000 tot 6900-series in ZZ- en 2RS-versies, en die de vetvulling, afdichting en toleranties kan aanpassen aan uw bedrijfsomstandigheden. Als exportgerichte fabrikant met onze eigen fabriek in Ningbo leveren we precies dat assortiment aan fabrikanten en distributeurs van apparatuur over de hele wereld, met OEM-aanpassingen en dubbele kwaliteitscontroles vóór verzending, zodat het lager dat u installeert overeenkomt met de onderhoudsstrategie die u had gepland.
Gerelateerde producten
-
 Bekijk meer
-
 Bekijk meer
Hoekcontactkogellagers uit de 7200-serie
-
 Bekijk meer
Hoekcontactkogellagers uit de 7000-serie
-
 Bekijk meer
SS 604 ZZ/2RS roestvrijstalen diepgroefkogellagers
-
 Bekijk meer
SS 6810 ZZ/2RS roestvrijstalen diepgroefkogellagers
-
 Bekijk meer
SS 687 ZZ/2RS roestvrijstalen diepgroefkogellagers
-

-
 +86-15990593443
-
 Nr. 558 Huancheng West Road, stad Zhouxiang, stad Cixi, provincie Ningbo, provincie Zhejiang

- Snelle koppelingen
- Productcategorieën
- Diepgroefkogellagers
- Roestvrijstalen diepgroefkogellagers
- Hoekcontactkogellagers
- Flenslagers
Auteursrecht @
Ningbo Aosen Bearing Co., Ltd.

Stuur ons nu een bericht!